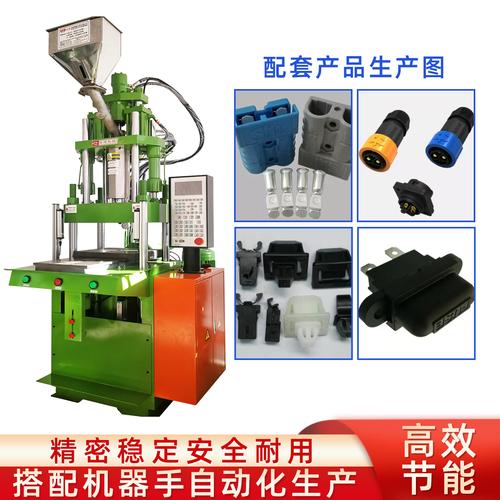
全自动单滑板立式注塑成型机 航空插头防水接头连接器包胶注塑的关键装备
在航空客运领域,每一个电子连接器件的可靠性都直接关系到飞行安全与乘客体验。航空插头、防水接头等连接器组件长期处于振动、温差、湿度等严苛环境中,其包胶注塑工艺的精度与一致性成为决定产品性能的核心环节。全自动单滑板立式注塑成型机正是针对此类高要求场景而设计的关键制造装备,本文将围绕其在航空插头防水接头连接器包胶注塑中的应用展开分析。
一、设备结构与工作原理
全自动单滑板立式注塑成型机采用立式合模、垂直注射的结构布局,其核心特征在于一个可往复滑动的单滑板。合模机构位于上方,滑板在下模位与注塑位之间水平移动:操作人员在安全区域完成嵌件放置与成品取出,滑板随即移入注塑位置完成合模与注射。这种“人机分离”的设计使嵌件安放与注塑成型在时间上部分重叠,显著缩短了成型周期。设备集成自动供料、自动开合模、自动顶出及PLC可编程控制,可实现连续无人化运行。
二、在航空插头与防水接头包胶注塑中的工艺优势
航空插头与防水接头通常由金属壳体、绝缘体、接触件及密封圈等多部件构成,包胶注塑需要在预定位置将热塑性弹性体或工程塑料包覆于嵌件表面,形成密封层与机械保护层。全自动单滑板立式注塑机在此类工艺中体现出四方面优势:
其一,嵌件定位精度高。立式合模配合专用治具,使金属插针、密封圈在模具中的位置重复精度达到微米级,避免包胶偏心或溢料。其二,低压注射保护嵌件。包胶材料黏度较高,设备通过多级注射速度控制与保压曲线调节,在确保填充完整的同时降低对薄壁嵌件的冲击。其三,自动化程度减少人为干预。单滑板机构让上下料与注塑并行,配合机械手取件,批次一致性显著提升,满足航空件对追溯性的要求。其四,模具适应性强。一机可适配多副模具,快速换模后即可覆盖不同规格插头、接头的小批量多品种生产。
三、面向航空客运场景的可靠性保障
航空客运对连接器的认证要求极为严格,产品须通过振动、盐雾、湿热及温度冲击等环境试验。全自动单滑板立式注塑机在生产层面的保障体现在:成型参数实时记录与闭环控制减少了工艺漂移;模温与料温分区管控降低了内应力与缩痕风险;自动化取件避免了人工接触导致的表面污染。这些措施共同保证了包胶层与嵌件之间的粘接强度及密封面完整性,是产品通过适航认证的重要工艺基础。
四、选型与工艺控制要点
针对航空连接器包胶应用,设备选型应关注以下参数:锁模力需匹配投影面积并预留安全余量;注射单元须具备低温料筒配置以适应热塑性弹性体、PBT、PA等材料的加工窗口;滑板行程与台面尺寸应兼容多腔模具;控制系统需支持成型参数存储与MES数据接口。工艺方面,嵌入件的预热温度、模具排气设计、保压时间与冷却时间的匹配,是保证包胶层致密无气泡的关键。
全自动单滑板立式注塑成型机凭借嵌件成型精度高、周期短、自动化程度高和柔性强的特点,已成为航空插头防水接头连接器包胶注塑环节的重要装备。在航空客运持续追求安全性与可靠性的背景下,该类设备的工艺稳定性直接转化为连接器产品的品质竞争力,其选型与工艺优化值得制造企业给予充分重视。
最新产品